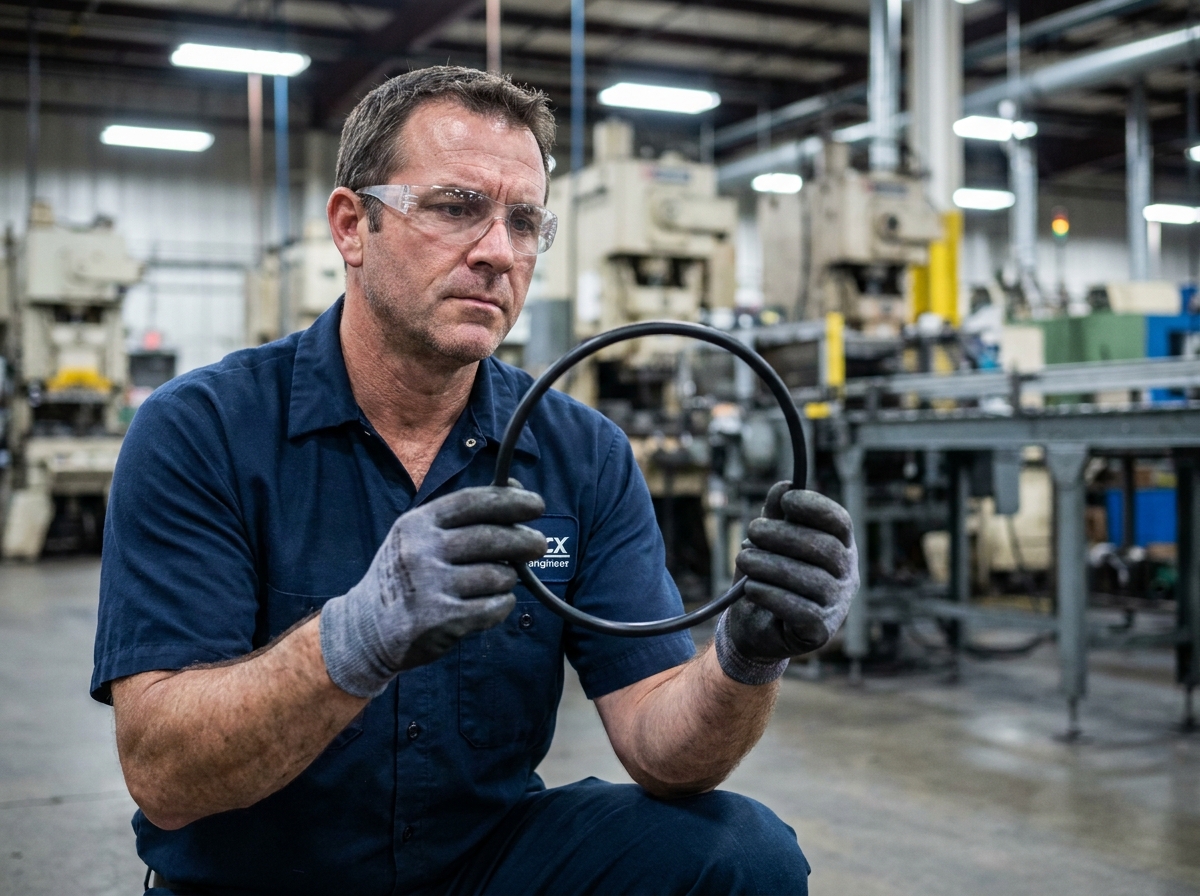
Un joint torique qui lâche sur un circuit hydraulique, une membrane de pompe qui se fissure après quelques mois, un silent-bloc qui ne filtre plus les vibrations : on connaît tous ces pannes qui semblent mineures mais qui immobilisent une ligne entière. Derrière ces défaillances, le point commun est souvent une pièce en élastomère mal choisie ou sous-dimensionnée pour son environnement réel. Comprendre pourquoi ces composants posent problème, et surtout comment les spécifier correctement, évite des arrêts coûteux.
Contraintes thermiques et chimiques : ce qui détruit un élastomère en service
Sur le terrain, la première cause de remplacement prématuré n’est pas l’usure mécanique. C’est l’agression chimique combinée à la température. Un joint en caoutchouc naturel exposé à des huiles synthétiques gonfle, perd sa dureté et finit par fuir. Un flexible en EPDM installé sur un circuit contenant des hydrocarbures se dégrade en quelques semaines.
Le problème vient souvent d’une spécification rédigée sans connaître le fluide exact en contact. On précise « joint torique diamètre X », sans mentionner la nature du produit véhiculé ni la plage de température réelle. Le fournisseur livre une matière standard qui tient en conditions de laboratoire, mais pas dans l’atelier.
Pour les applications où la température dépasse les limites du caoutchouc naturel ou du nitrile, le silicone et les fluoroélastomères (type FKM) prennent le relais. Les fluoroélastomères offrent une résistance chimique étendue, mais ils sont concernés par les discussions réglementaires autour des PFAS dans l’Union européenne.
Les évolutions réglementaires concernant certaines substances fluorées peuvent influencer la sélection des matières. Avant de remplacer une pièce en FKM, il convient de vérifier les textes en vigueur et de qualifier l’alternative dans les conditions réelles de service.
Quand on travaille avec des fournisseurs spécialisés comme https://www.jeantet.com, cette phase de qualification matière fait partie du processus de commande, ce qui réduit le risque d’erreur de spécification.
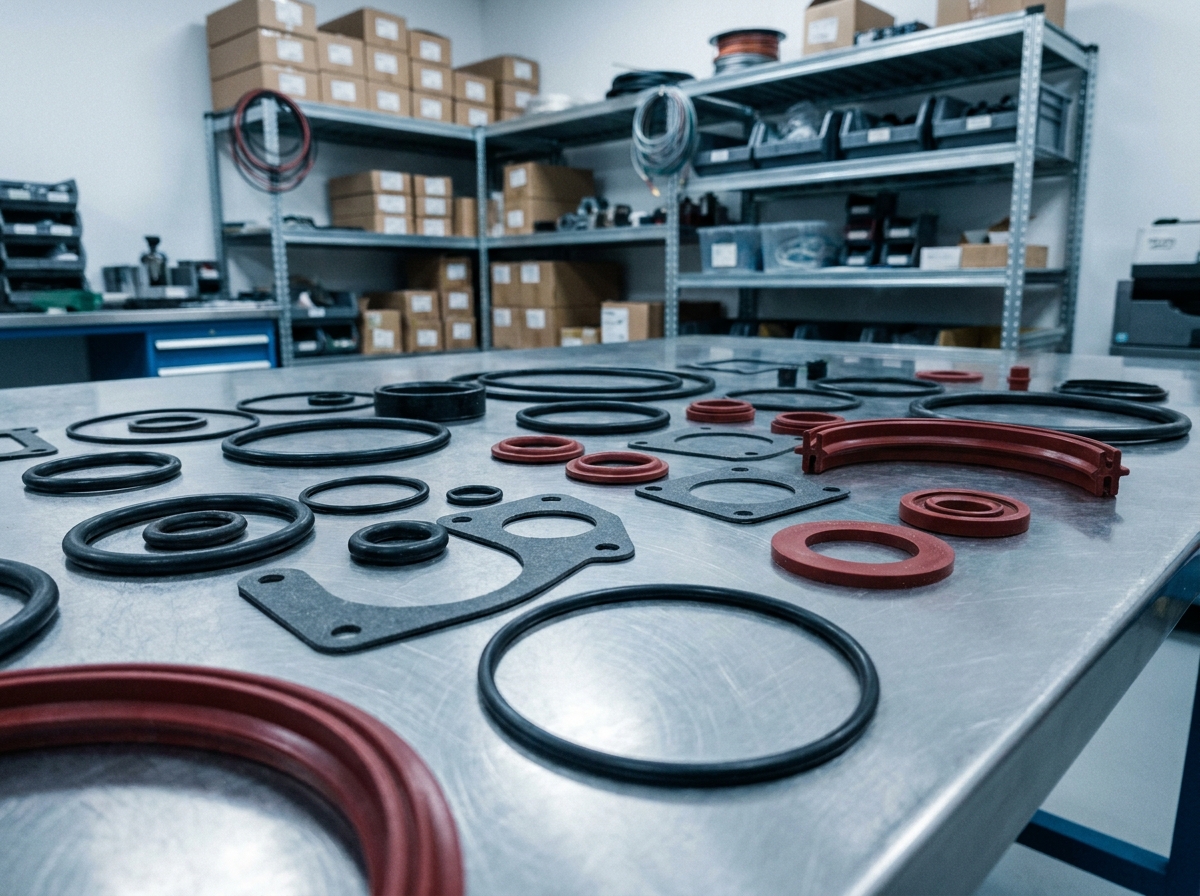
Vulcanisation et fabrication : les paramètres qui changent la durée de vie des pièces
Deux pièces visuellement identiques, moulées dans le même type d’élastomère, peuvent avoir des durées de vie très différentes. La raison tient à la vulcanisation, au processus de cuisson qui crée les liaisons croisées entre les chaînes polymères. Un temps de cuisson trop court laisse une pièce sous-réticulée, molle et sensible à la déformation permanente. Un temps trop long la rend cassante.
La régularité des paramètres de fabrication détermine la fiabilité du composant fini. Température du mélangeur, pression de moulage, durée de vulcanisation : chacun de ces réglages influe directement sur les propriétés mécaniques finales.
On observe aussi que la traçabilité devient un sujet à part entière. Les démarches de passeport numérique et d’identification par lot progressent dans les chaînes industrielles, avec l’objectif de documenter l’origine et la composition exactes de chaque composant. Pour un responsable maintenance, pouvoir remonter jusqu’au lot de fabrication d’un joint défaillant accélère le diagnostic.
Ce qu’il faut vérifier à la réception
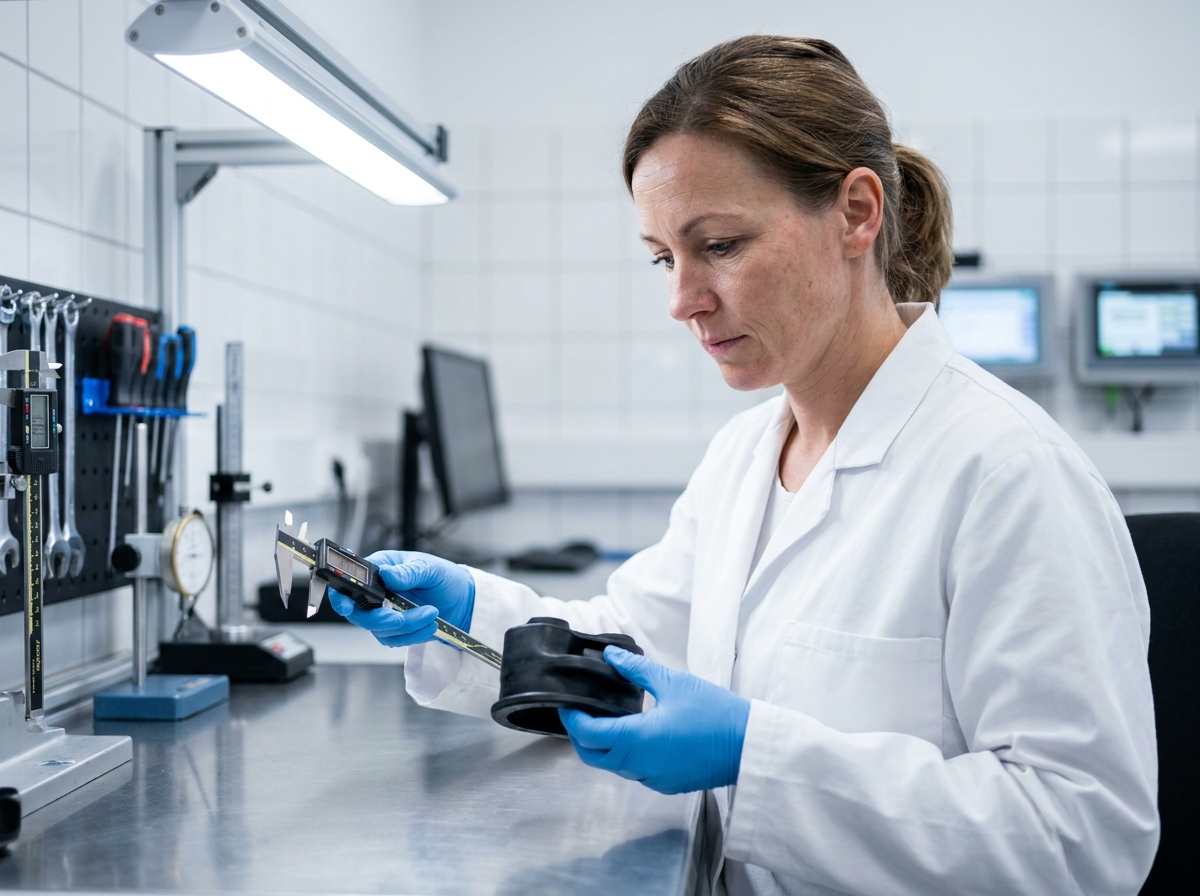
- La dureté Shore mesurée correspond à la spécification demandée (un écart de quelques points Shore modifie le comportement en compression)
- Le certificat matière mentionne la formulation exacte, pas seulement la famille générique (NBR, EPDM, FKM)
- L’absence de bavures excessives ou de défauts de moulage visibles, signes d’un outillage usé ou d’un cycle mal réglé
- La date de fabrication, car les élastomères vieillissent même en stockage (le caoutchouc naturel est particulièrement sensible à l’ozone et aux UV)
Jeantet élastomères et l’accompagnement technique sur les pièces en élastomère
Jeantet élastomères est spécialisée depuis 1905 dans les pièces moulées en caoutchouc. Son site présente la formulation de mélanges, le moulage par injection et compression, ainsi que la découpe de plaques pour fabriquer des joints. L’entreprise décrit un travail conjoint sur le projet, suivi de prototypes avant le lancement de la production en série.
Matières recyclées et substitution : les limites à connaître
La pression environnementale pousse légitimement à intégrer des matières recyclées dans les pièces techniques. Sur certains usages peu contraints (cales, butées non critiques, revêtements de sol), les granulats de caoutchouc recyclé fonctionnent correctement.
Sur les applications critiques, le recyclé ne remplace pas une matière vierge formulée sur mesure. Les performances mécaniques et la régularité d’un lot à l’autre restent inférieures. Un joint d’étanchéité sur un circuit sous pression ou une membrane de vanne en contact avec des substances agressives exigent une formulation maîtrisée de bout en bout.
Le bon réflexe consiste à segmenter ses besoins :
- Pièces critiques (étanchéité, sécurité, contact alimentaire) : matière vierge avec certificat de conformité et traçabilité complète
- Pièces semi-critiques (amortissement, protection mécanique) : matière vierge standard, sans surspécification inutile
- Pièces non critiques (calage, habillage, protection temporaire) : matière recyclée envisageable après validation d’un échantillon en conditions réelles
La fiabilité d’une production industrielle se joue souvent sur des composants que personne ne regarde tant qu’ils fonctionnent. Spécifier correctement un élastomère, vérifier ses conditions de fabrication et anticiper les évolutions réglementaires sur les matières fluorées, c’est éviter qu’un joint à quelques euros n’arrête une ligne qui en coûte plusieurs milliers par heure d’immobilisation.